Výzkum, vývoj a technické studie
Od realizace výzkumných projektů po aplikovaný výzkum v oblasti optimalizace 3D tisku. Využíváme přesná technická data k maximalizaci funkčnosti a mechanické odolnosti námi vyráběných dílů.
Část 01 / Naše projekty
Aplikovaný výzkum a případové studie
Projekty, kde překračujeme limity běžného 3D tisku a inovujeme postupy pro průmyslové nasazení.
Galvanické pokovování 3D tisku
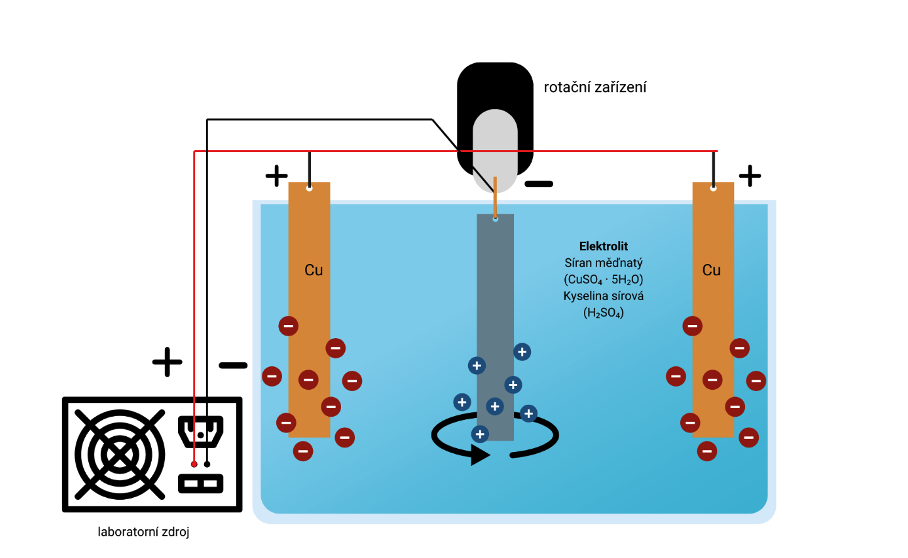
Obr. 1: Schéma procesu galvanizace s rotační katodou
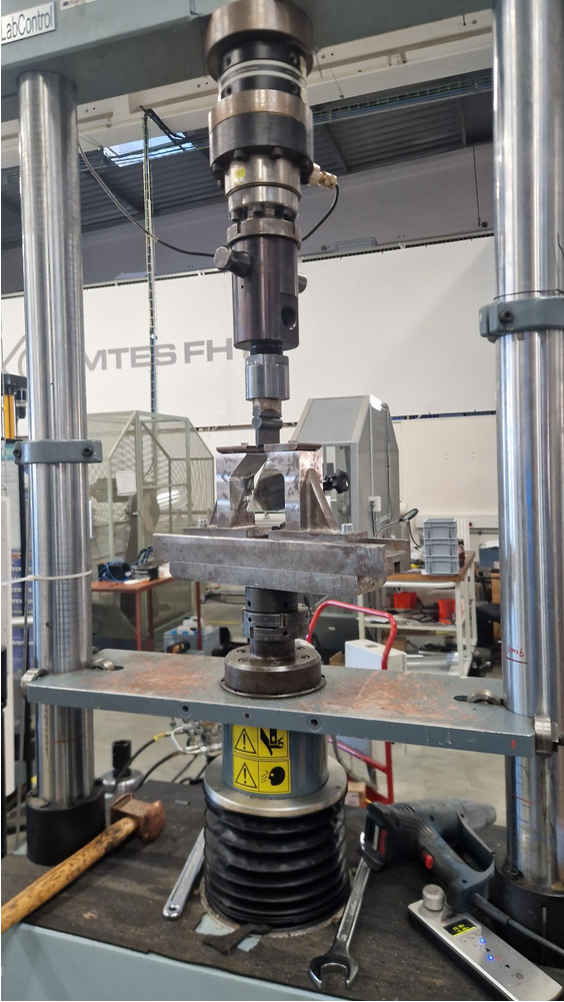
Obr. 2: Test ohybu
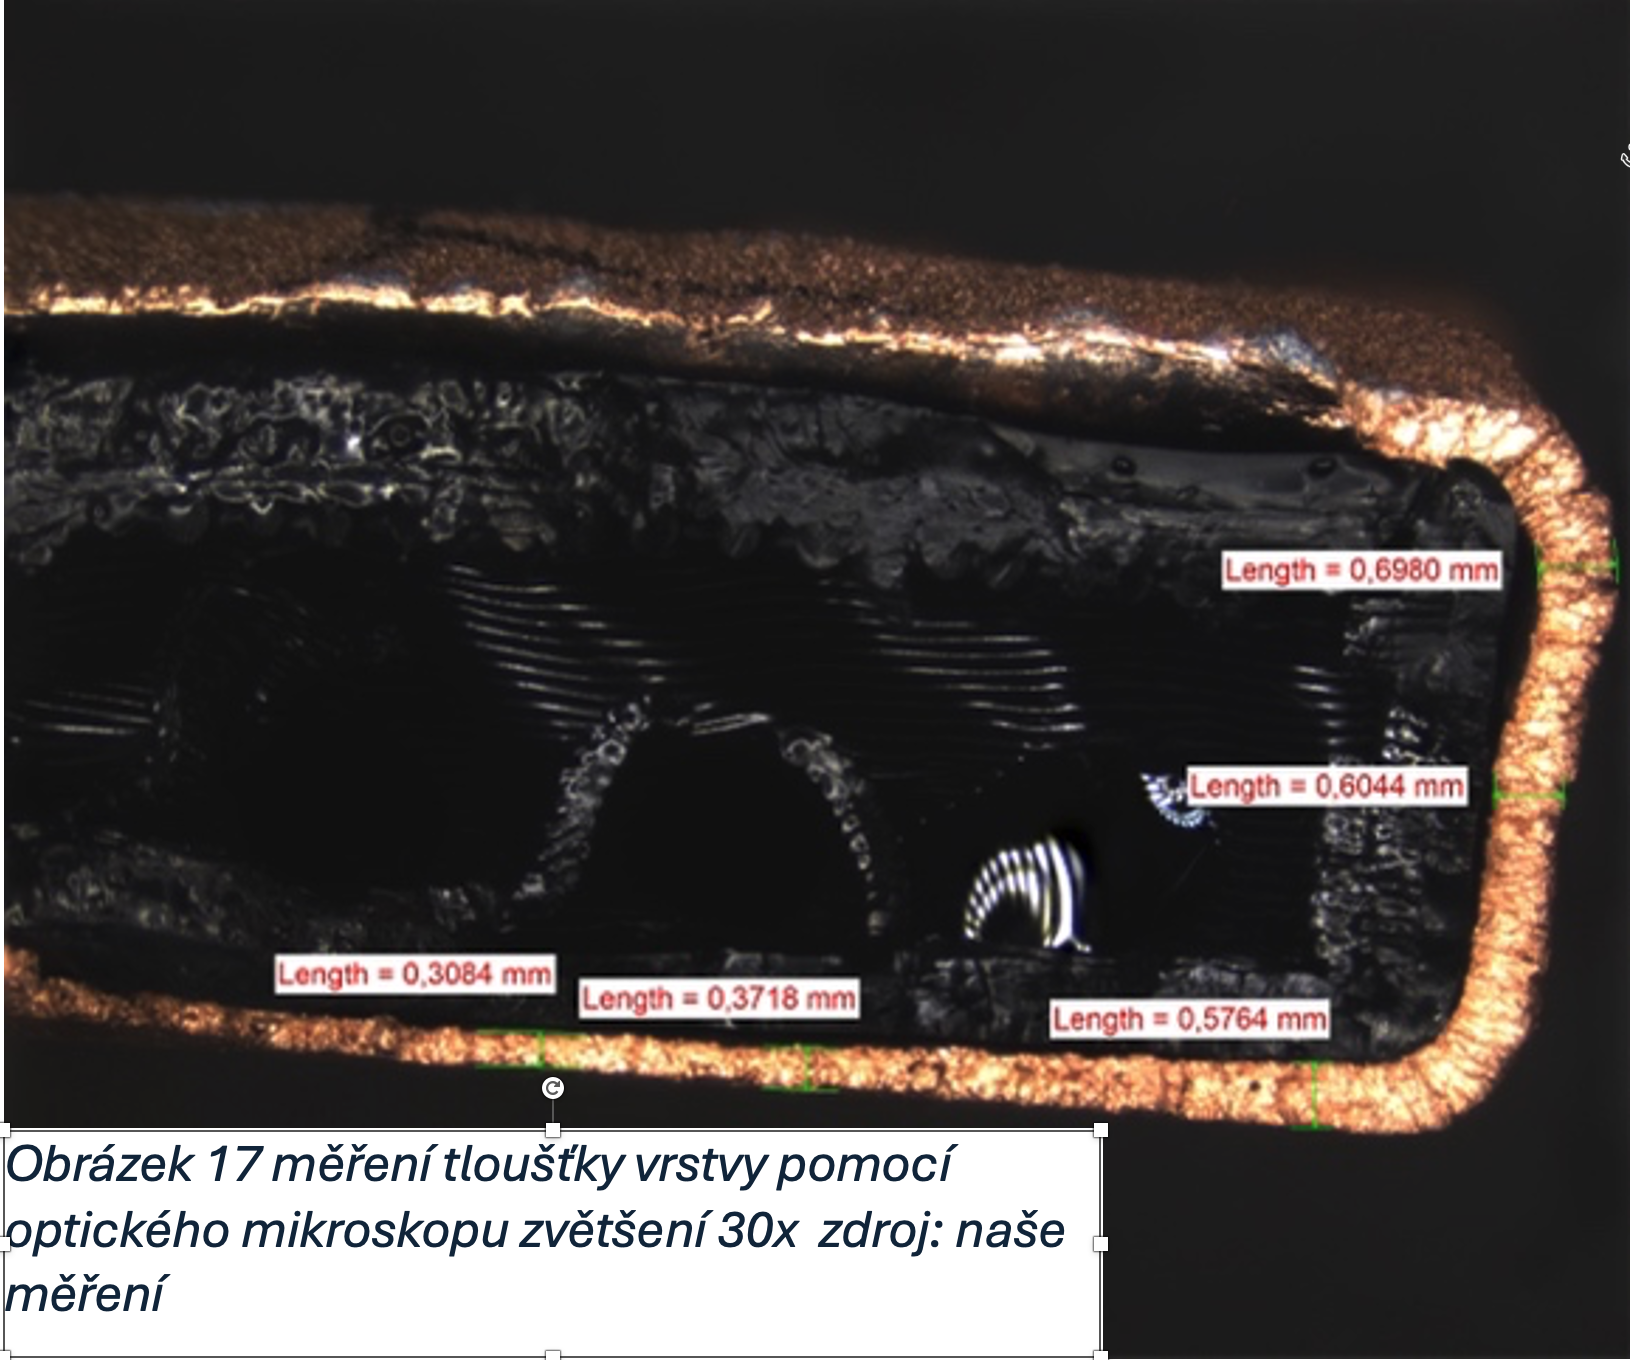
Obr. 3: Mikroskopická analýza
Oblastí, kde aplikujeme exaktní technologická data, jsou povrchové úpravy plastových součástí určené pro strojírenství. Znalosti z oboru materiálového inženýrství aplikujeme pro vytvoření spolehlivého kompozitního štítu, který kombinuje nízkou hmotnost ABS s elektrickými a mechanickými vlastnostmi kovů.
EMI stínění a mechanická odolnost
Pokovení slouží k razantnímu zvýšení mechanické odolnosti dílu a vytvoření bariéry proti elektromagnetickému rušení (EMI). Technologie je kritická pro automotive a aerospace, kde potřebujeme snížit hmotnost bez ztráty ochrany citlivé elektroniky.
Aplikujeme technologické postupy, při kterých je na chemicky vyhlazený substrát deponována vrstva mědi a následně niklu. Tloušťky a kvalita vrstev jsou podloženy měřením z výzkumných ústavů.
Technologická validace postupů
Spolupráce s COMTES FHT a.s.
Experimentální testování a vyhodnocování mechanických vlastností galvanických vrstev probíhalo v kooperaci s výzkumným ústavem, čímž je zaručena průmyslová spolehlivost našich dílů.
Certifikace a normy
Optická evaluace a mechanické testy probíhaly striktně v souladu s platnými normami, včetně ČSN EN ISO 1463 pro přesné měření tloušťky kovových depozitů.
Část 02 / Věda v praxi a optimalizace
Technická data použitá při optimalizaci
Ve 3D Dílně netipujeme. Výrobní postupy, zejména v oblasti post-processingu a parametrů tisku, stavíme na validovaných vědeckých datech a technologických studiích.
Studie: Vliv vyhlazování na pevnost ABS
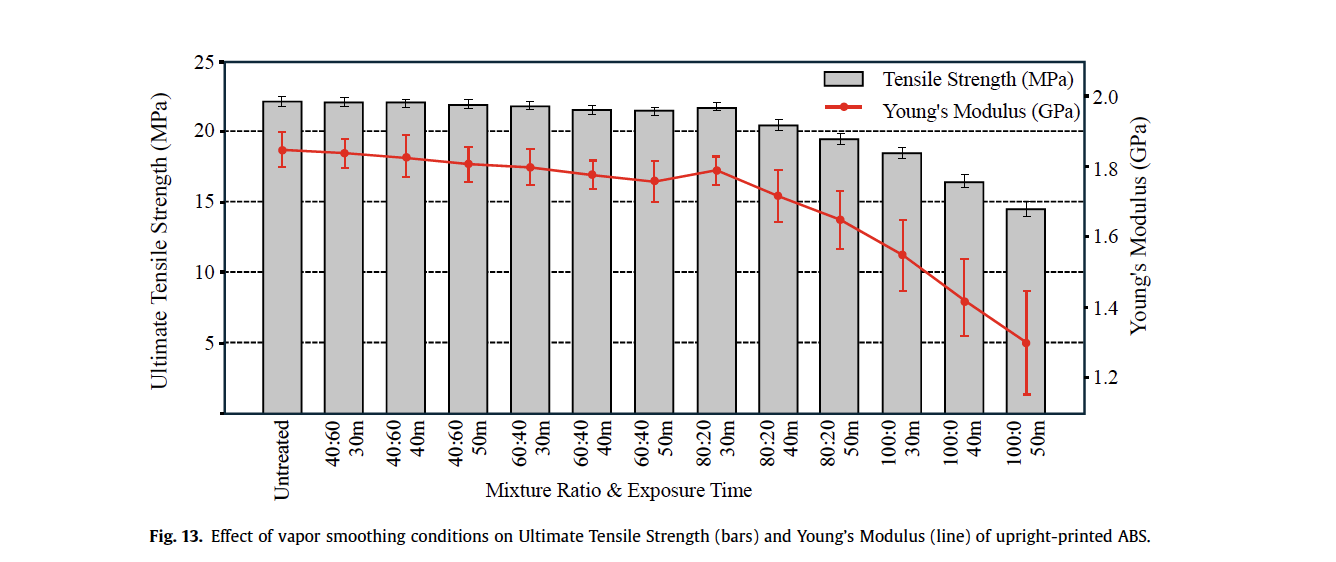
Obr. 1: Vliv expozice na pevnost a modul pružnosti
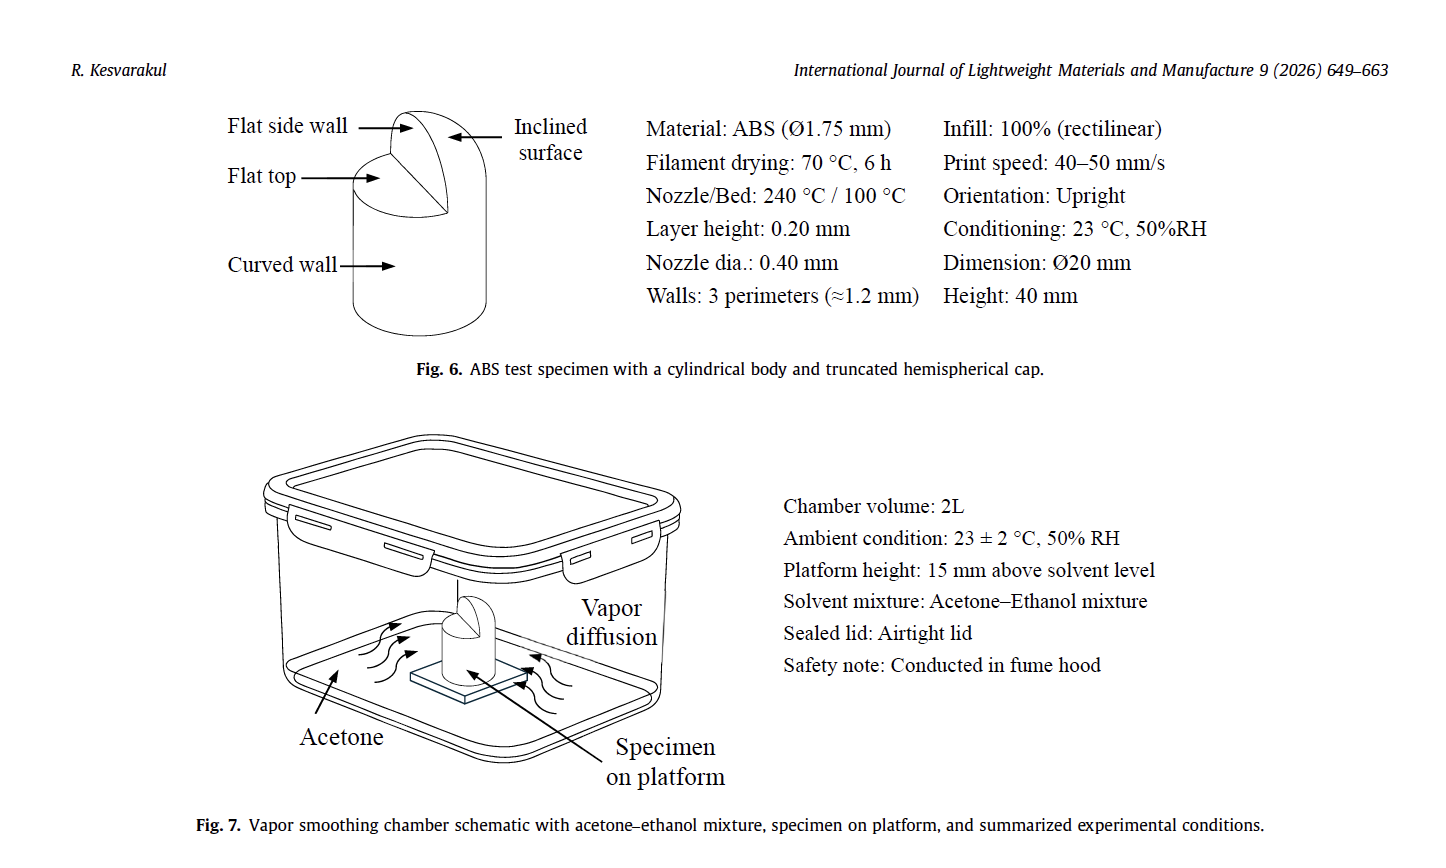
Obr. 2: Schéma reakční komory a testovacího vzorku
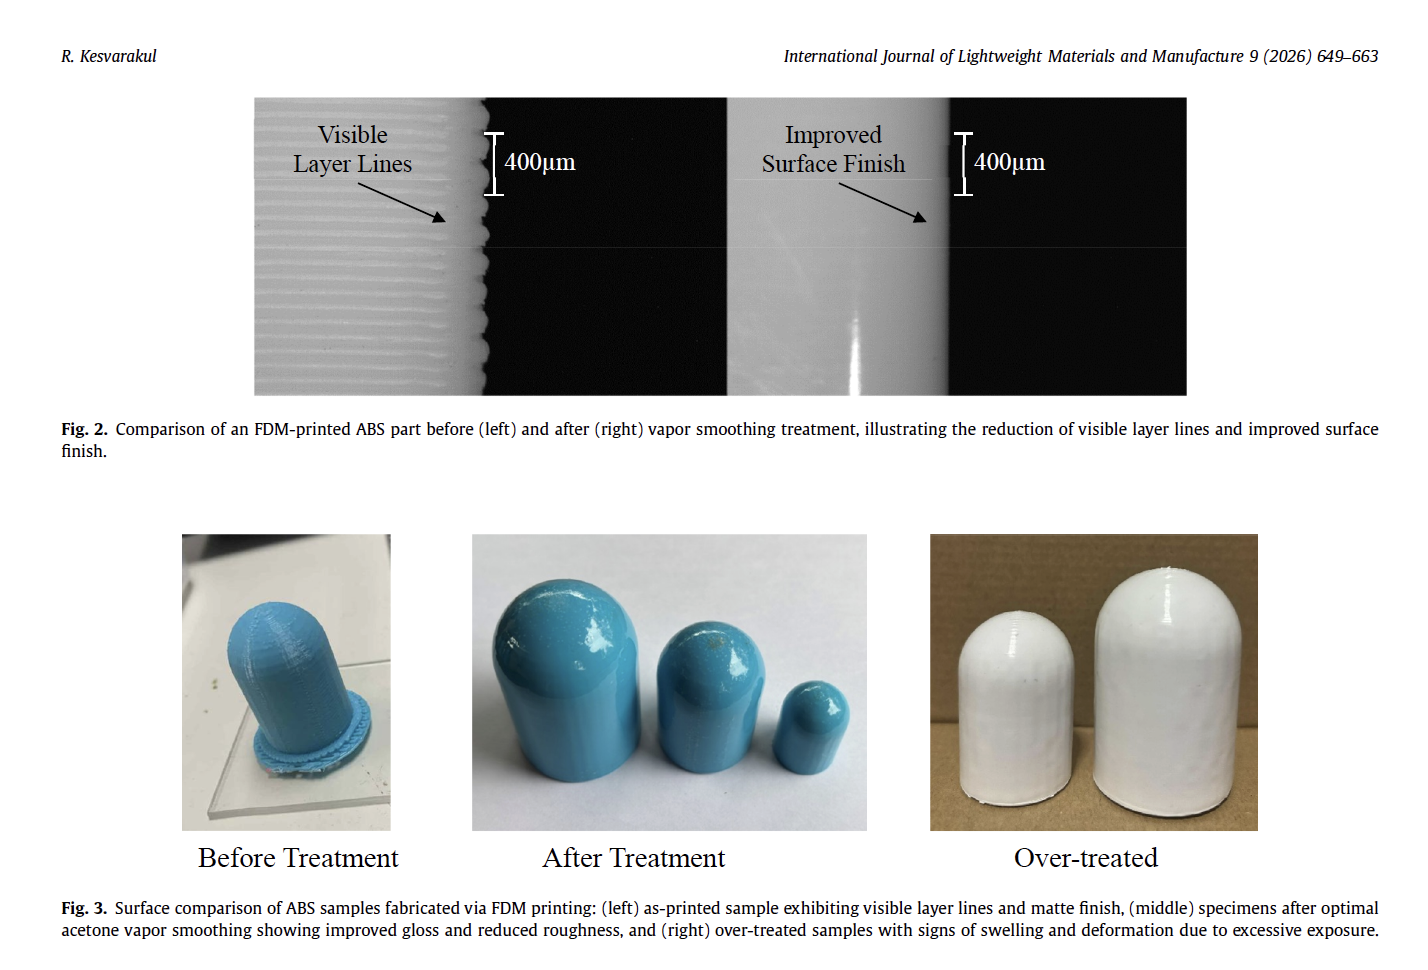
Obr. 3: Redukce viditelných vrstev a ukázka deformace při přeexponování
Aplikovaná vědecká studie
- Název žurnálu: International Journal of Lightweight Materials and Manufacture
- Vydání: Září 2026, Volume 9, Issue 5 (str. 649-663)
- Autor: Ramil Kesvarakul (King Mongkut’s University of Technology)
- Zdroj: ScienceDirect DOI: S2588840426000120
Při přípravě FDM tištěných ABS komponentů pro proces galvanického pokovení je nezbytné dosáhnout perfektně hladkého povrchu. Naše výrobní postupy vycházejí z výše uvedené vědecké studie, která do detailu mapuje agresivní vliv chemického vyhlazování na mechanickou integritu dílu.
Studie jasně prokázala, že použití čistého acetonu (poměr 100:0) sice vytvoří dokonalý vizuální povrch, ale způsobí masivní degradaci polymerních vazeb. Z dat (viz Obr. 1) vyplývá, že po 50 minutách expozice čistým výparům klesá mez pevnosti v tahu (UTS) z původních cca 22 MPa až na 14,5 MPa. Jde o fatální ztrátu pevnosti dosahující téměř 35 %.
Abychom tomuto problému předešli, implementovali jsme zjištění z výzkumu, které problém řeší použitím binární směsi. Využitím přesného poměru acetonu a ethanolu (80:20) začne ethanol fungovat jako stabilizátor omezující hloubku penetrace rozpouštědla do jádra plastu.
Jak tato data využíváme ve výrobě
Hladký povrch při zachování 98,3 % pevnosti
Striktním dodržováním poměru 80:20 a optimalizací délky expozice (dle dat studie cca 30 minut) dosahujeme redukce drsnosti povrchu o více než 86 % bez destrukce materiálu.
Ideální podklad pro pokovení
Zamezení lokálního přetavování a udržení ostrých detailů vytváří technologicky dokonalý substrát pro aplikaci vodivých vrstev a následné galvanické pokovení.
Studie: Vliv hustoty výplně na pevnost PLA a ABS
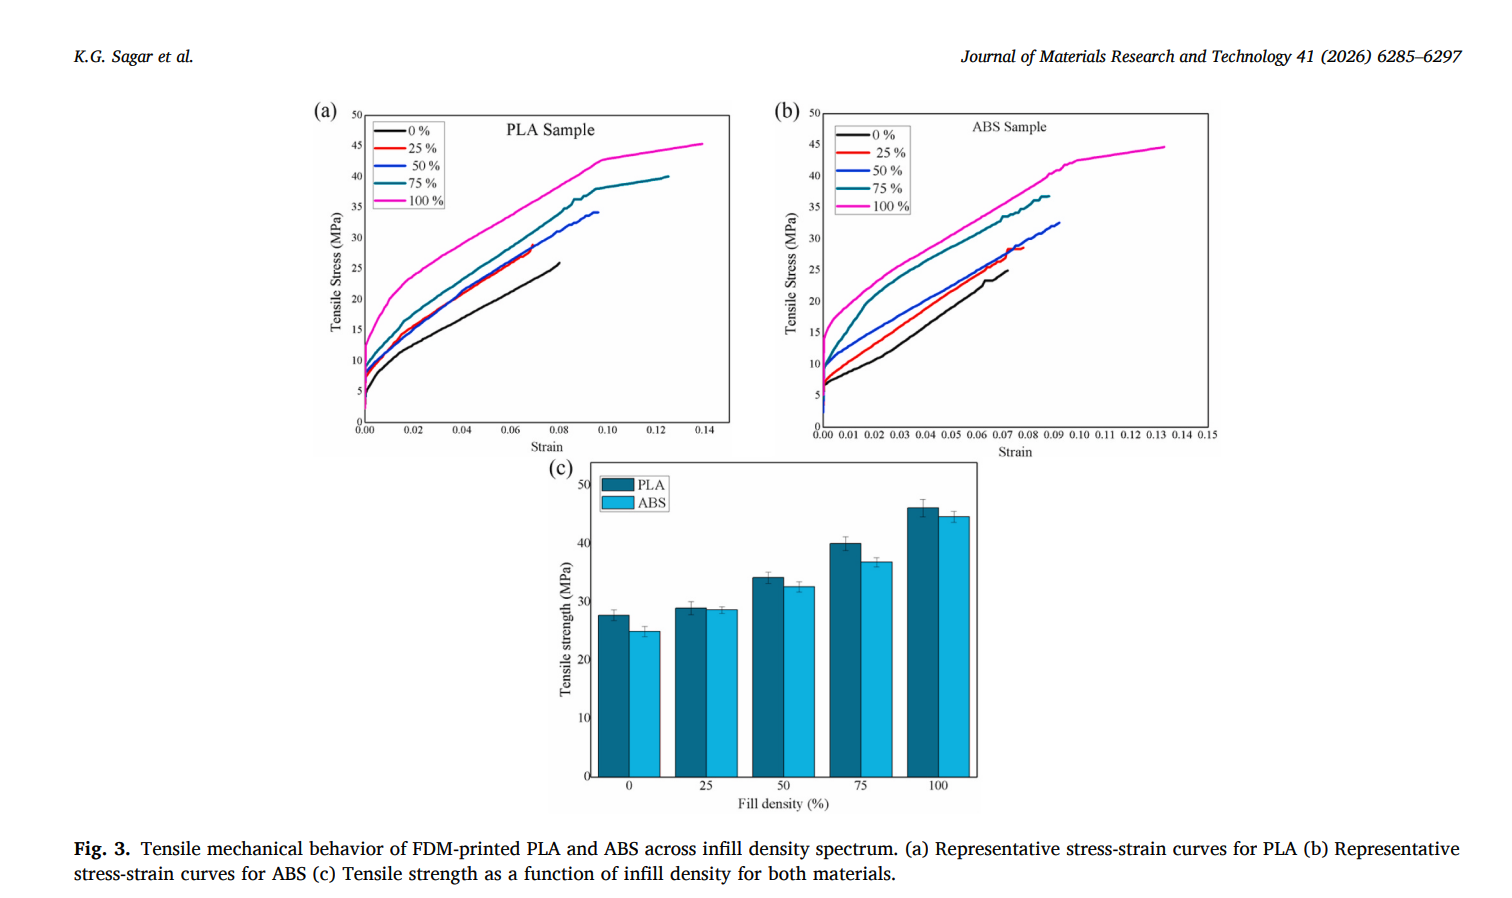
Obr. 1: Tahové zkoušky a vliv hustoty výplně na pevnost
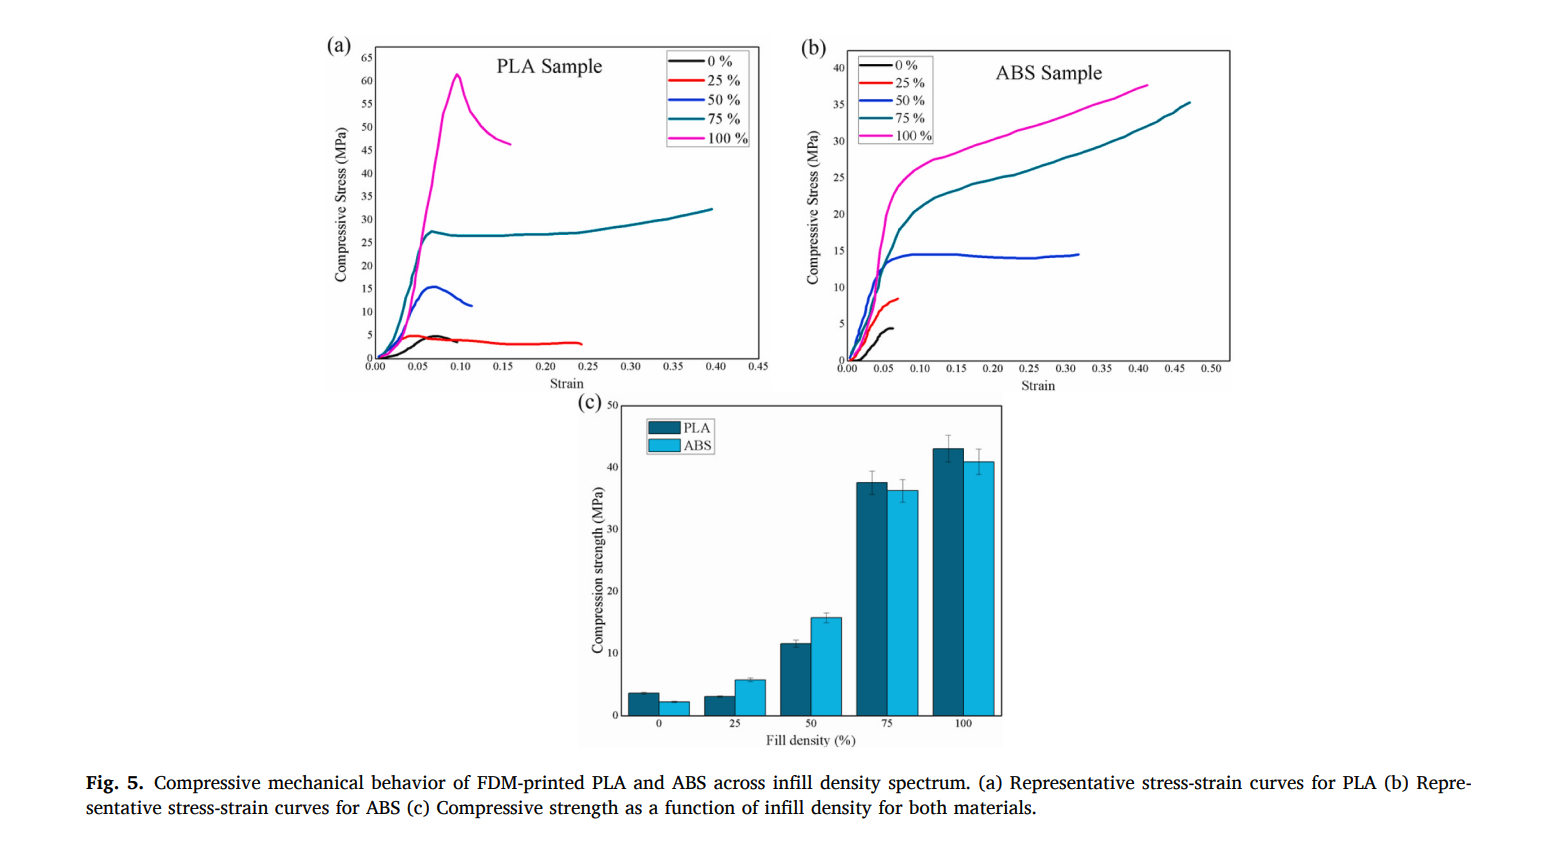
Obr. 2: Tlakové zkoušky (ABS vykazuje optimální absorpci energie při 50–75 %)
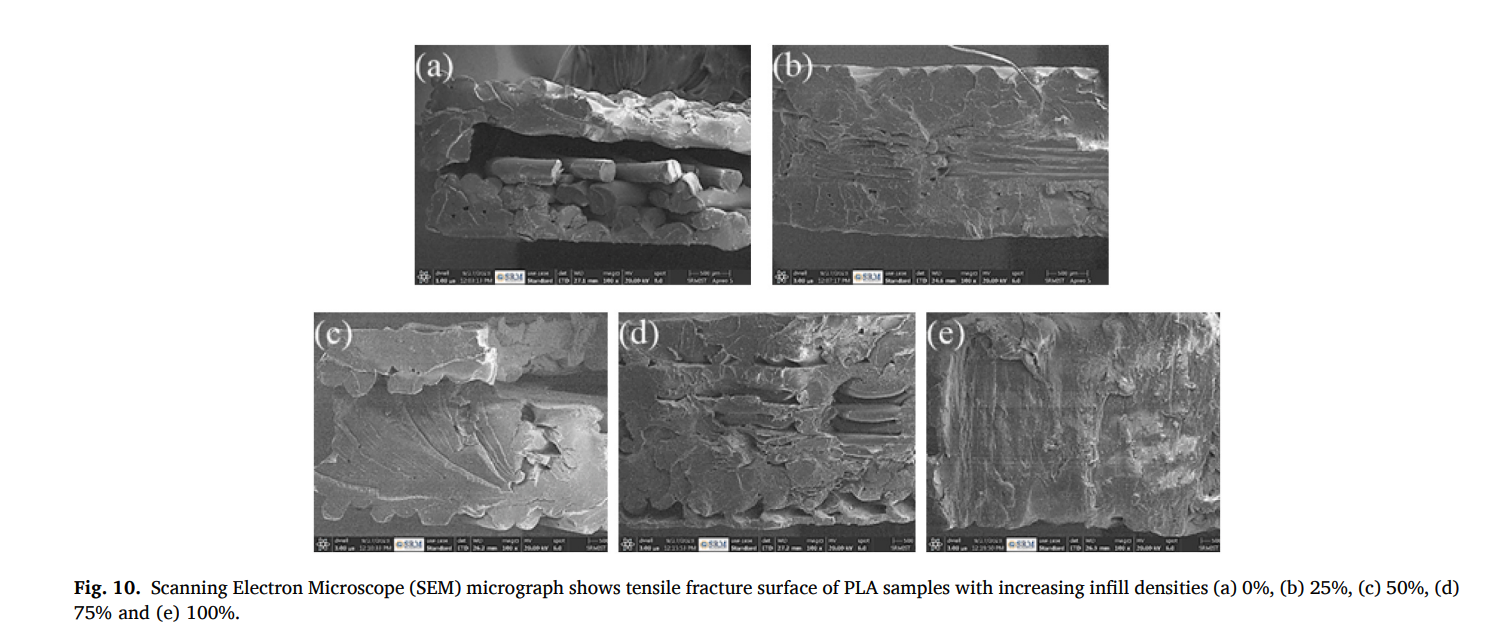
Obr. 3: SEM mikroskopie - vznik mikrotrhlin vlivem tepelného pnutí při 100% výplni (e)
Aplikovaná vědecká studie
- Název žurnálu: Journal of Materials Research and Technology
- Vydání: Březen–Duben 2026, Volume 41 (str. 6285-6297)
- Autor: K.G. Sagar et al.
- Název: Tribo-mechanical performance and microstructural characterization of FDM printed PLA and ABS components
Pro mechanicky namáhané díly uplatňujeme data z nedávné rozsáhlé studie zaměřené na tribomechanické chování (tření, opotřebení a pevnost) v závislosti na hustotě vnitřní výplně. Výzkum na materiálech PLA a ABS testoval vzorky od 0 % do 100 % výplně a vyvrací běžný konstruktérský mýtus, že „více materiálu znamená automaticky lepší díl“.
Studie pomocí elektronové mikroskopie (SEM) prokázala, že tlačit hustotu výplně na maximum s sebou nese vážná rizika. Například u materiálu PLA dochází při 100% výplni k masivní kumulaci zbytkového tepelného pnutí, což má za následek tvorbu závažných vnitřních mikrotrhlin. V případě technického ABS studie zjistila, že nejlepších kompresních vlastností a schopnosti absorbovat nárazy materiál dosahuje při 50–75% výplni (viz Obr. 2), kdy si zachovává buněčnou flexibilitu bránící katastrofálnímu selhání.
Náš technologický postoj: Plná výplň (100 %) je ve většině aplikací nežádoucí. Většinu mechanické pevnosti totiž nesou vnější perimetry (stěny). Extrémně hustá výplň znemožňuje materiálu pružit, kumuluje vnitřní pnutí z chladnutí a ve výsledku může zapříčinit fatální křehkost celého dílu.
Jak tato data využíváme ve výrobě
Posilování perimetrů namísto infillu
Při ladění zakázek se zaměřujeme na zmnožení vnějších stěn a definování správného typu mřížky. Tím předcházíme tvorbě vnitřních mikrotrhlin a zachováváme dílu potřebnou houževnatost.
Efektivní poměr hmotnosti a pevnosti
Nasazením ověřeného rozmezí 50–75 % u funkčních dílů dokážeme zajistit zhruba 85 % maximální teoretické pevnosti, přičemž uspoříme až třetinu váhy a tiskového času.
Technologická pravidla pro konstrukci a tisk
Anizotropie a orientace tisku
FDM tisk z podstaty technologie vytváří anizotropní struktury. Díl je nejpevnější v osách X a Y, zatímco v ose Z (směr vrstvení) pevnost klesá.
- •Aplikace ve výrobě: Díly v CADu orientujeme tak, aby hlavní vektor očekávaného namáhání nepůsobil kolmo na osu Z.
Perimetry vs. Hustota výplně
Zvyšování Infillu (výplně) na 100 % nepředstavuje optimální cestu k pevnosti. Technická data ukazují, že tento postup neúměrně prodlužuje dobu tisku a vede ke křehkosti.
- •Aplikace ve výrobě: Navyšujeme počet vnějších perimetrů (stěn). Přidání stěn zvýší únosnost profilu mnohem efektivněji než plná výplň.
Výběr průmyslových materiálů
Standardní prototypové materiály selhávají v reálných podmínkách z důvodu nízké teplotní odolnosti a mechanické creepové nestability.
- •Aplikace ve výrobě: Pro inženýrské aplikace nasazujeme ASA, PC (Polykarbonát), TPU nebo materiály plněné karbonovým vláknem.
Potřebujete specifické materiálové řešení?
Zajímá vás využití moderních poznatků 3D tisku ve vašem projektu? Kontaktujte nás pro technickou konzultaci a výrobu.
KONZULTOVAT PROJEKT